涂料厂粉尘废气怎么处理方法|涂料厂粉尘烟尘恶臭异味废气处理案例
案例一:某水性涂料厂树脂合成车间粉尘治理项目
项目背景
某内墙乳胶漆中小型企业亩产能20万吨,包括工作水溶性木制家具漆。在不饱和树脂自动合成工艺程序中,原科预混(钛白粉、醋酸钙、水性聚氨酯酯水乳)生产更多含填充料焊接烟尘(TiO₂含量≥60%),生产车间焊接烟尘有机废气浓度达15-20mg/m³,造成 机器设备蒸发器错误率增涨、喷塑工艺程序堵枪,且焊接烟尘对外扩散发生身边社区服务站投诉信。生态环保探测显示信息PM10废气符合标准(>10mg/m³)。
废气成分来源
- 主要成分:无机填料(钛白粉、碳酸钙)扬尘、树脂乳液雾滴;
- 次要成分:挥发性有机物(VOCs,如丙烯酸酯单体、丙二醇甲醚)、静电喷涂产生的微量臭氧(O₃)。
处理工艺流程
- 源头控制:
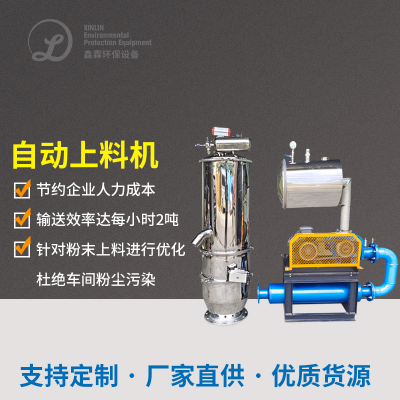
- 密闭式投料系统+负压螺旋输送,减少粉尘逸散;
- 合成反应釜顶部安装旋风分离器,初步拦截大颗粒粉尘。
- 一级除尘:
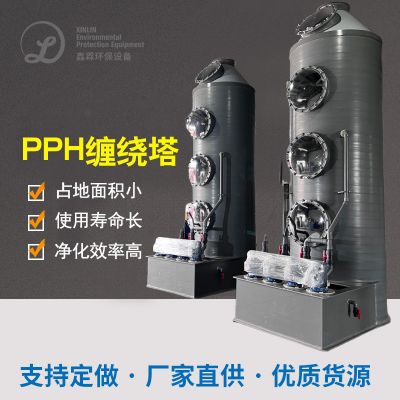
- 湿式文丘里洗涤塔:通过雾化水幕捕集5-50μm颗粒,去除率≥90%;
- 二级净化:
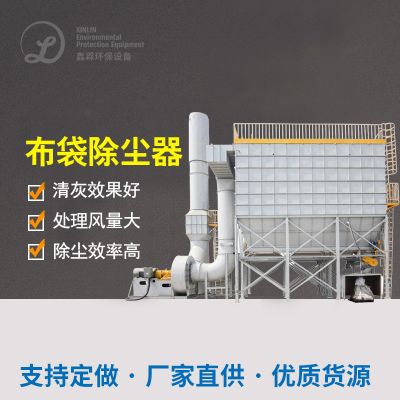
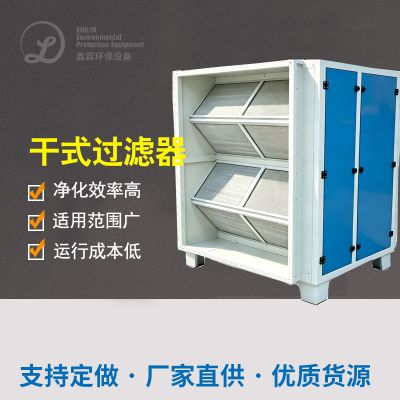
- 布袋除尘器(防静电涤纶针刺毡滤袋):过滤1-5μm细粉,效率≥95%;
- 深度处理:
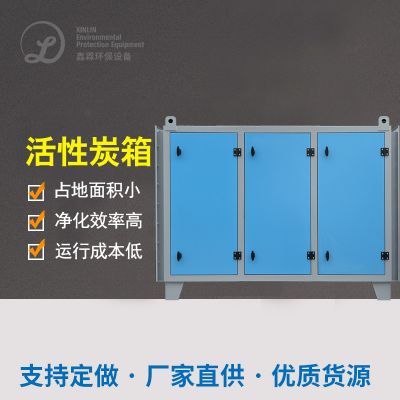
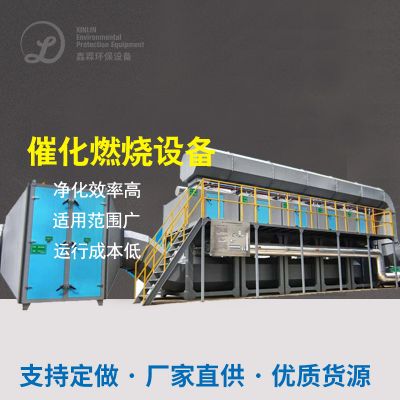
- 活性炭吸附+催化燃烧(CO炉):同步吸附VOCs并催化分解为CO₂/H₂O,出口VOCs浓度≤20mg/m³。
最终效果
- 车间粉尘浓度降至1.2mg/m³,达到《涂料、油墨及胶粘剂工业大气污染物排放标准》(GB 37824-2019);
- VOCs减排量达12吨/年,喷涂工序堵枪率降低80%;
- 系统运行能耗降低25%,投资回收期15个月。
案例二:某溶剂型汽车涂料厂调漆废气综合治理项目
项目背景
某车粉末涂料机构调漆生产线上用广泛设计相转移催化剂(甲苯、二甲苯、乙酸丁酯),交织均匀搅拌时产生高氧氧浓度VOCs(最高值氧氧浓度>500mg/m³)及大量涂料烟尘(重金属超标铬黑、设计紫等)。应有处理系统的仅用可溶性炭气体吸附,过饱和后不断调换,加载资金高且有着三次破坏安全隐患。
废气成分来源
- 核心污染物:有机溶剂挥发(VOCs占比80%)、颜料研磨产生的超细颗粒(PM2.5,含重金属);
- 伴生污染物:高温搅拌产生的氮氧化物(NOx)及臭氧(O₃)。
处理工艺流程
- 预处理:
- 冷凝回收装置:对高沸点溶剂(如二甲苯)进行冷凝回收,回收率≥70%;
- 除尘脱附:
- 脉冲布袋除尘器(覆膜PTFE滤袋):拦截0.3μm以上颗粒,效率≥99.5%;
- VOCs深度处理:
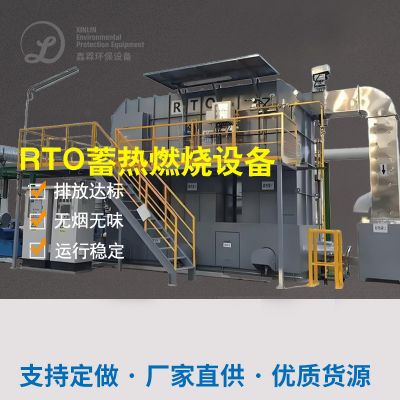
- RTO蓄热燃烧炉(950℃):彻底分解VOCs,热能回用于调漆车间供热;
- SCR脱硝装置:选择性催化还原NOx至<30mg/m³。
最终效果
- VOCs排放浓度≤15mg/m³,颗粒物浓度≤5mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996);
- 溶剂年回收价值超200万元,NOx减排90%;
- 彻底消除异味扰民问题,获评A级绩效企业。
技术选型要点
- 粉尘与VOCs协同治理:
- 高浓度VOCs优先采用冷凝+RTO组合工艺,低浓度VOCs适用活性炭吸附+CO催化燃烧;
- 含重金属粉尘需选用防腐蚀滤材(如PTFE覆膜),避免重金属渗出污染。
- 防爆与安全性:
- 溶剂型涂料废气需配置泄爆片、惰性气体保护系统,符合《粉尘防爆安全规程》(GB 15577-2018);
- RTO焚烧温度需严格控制在800-1000℃,防止二噁英生成。
- 资源化利用:
- 优先回收高价值溶剂(如甲苯),降低运行成本;
- 余热回收可提升系统整体能效(节能率≥30%)。
完成以内典型案例不难发现,乳胶漆厂灰尘源头治理需整合液体优点与灰尘成分,所采用“热学屏蔽短信+电学分解成+影视再生资源分类处理”单级技术性,兼得绿色合规管理性与第三产业管理效益。

 扫一扫添加微信