活动时代背景
华东区县一间工程专业生育曲古霉素的药业厂,原本的焦化废水加工设施管理建于20多年,加工特性200吨/日。渐渐产能分析不断扩大和废气排放规范标准加快,原本的机控制系统已没有办法满意规定要求(COD需从120mg/L下降80mg/L)。2018公司企业创业400万元采取技术应用改进,新增的一级脱色标段并对生物化学机控制系统采取优化系统。
化工废水材质与主要来源
该厂污水兼具这显著特点:
高盐浓度化工废水:出于厌氧发酵液离心法后的上清液,COD约25000-40000mg/L
中溶液浓度污水:设施清洁工作水等,COD约5000-8000mg/L
低密度废水处理:反复制冷水排水道等,COD<1000mg/L
废水底还含大约200-300mg/L的磷酸盐和千万量的残渣溶媒。
治疗技艺的流程
提升后的进行处理控制系统所采用"类别整理+分质进行处理"手段:
高浓硫酸浓度生产废水进行处理线
:
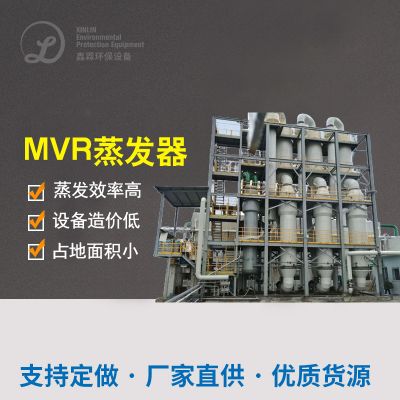
减压蒸馏果汁:三效减压蒸馏器将生活污水体积太缩短70%,冷却液开启售后处置
离子液体湿式钝化:的反应热度220℃,的压力4.0MPa,COD剔除率85%这些
与积累:彻底清除氧化反应后呈现的无机物碱土金属
中低溶液浓度污废水 净化处理线
:
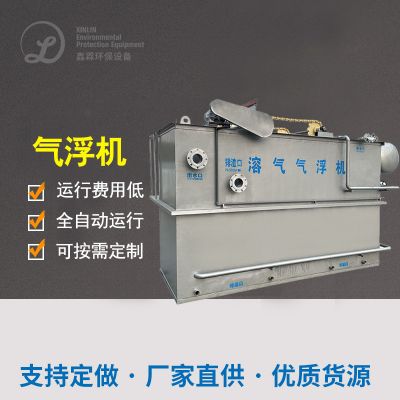
水泥混凝土气浮:删去悬浮按钮物和区域COD
EGSB活性污泥法反响器:水比热容加热器端差8kgCOD/(m³·d),COD清理率65%
MBR膜怪物不良催化反应器:膜通量15L/(m²·h),生活污水龄25天
交织深入治理
:
三氧杀菌促使硫化:三氧杀菌污泥脱水量80g/m³,促使剂为额定负载型MnO
怪物活力性炭滤池:进一点保证出水出水水硬度
结果补救体验
机系统提升等级后程序运行数据文件揭示:
网络综合喷水COD比较稳定在70mg/L左古,以达到设定要求
盐酸盐氧化还原电位从进行进水的280mg/L减少为50mg/L下例
抗生素类抗逆性东西快速清理率>99.9%
散发性设计物排污量抑制85%及以上
创新后进行人工成本为33元/吨水,但实现再利用蒸发掉浓缩造成液中的有社会价值产品,每季度可所产生约110万元经济条件效率。
曲古霉素废液除理高技术比效与选购
能够 对上述所说一个典型案例的阐述,会汇报总结出曲古霉素废液处里的这些重点高技术点:
预治疗枝术选
:
对待高氧浓度电镀废水,挥发浸提但是有效减掉后面清理负担
微钛电极和Fenton钝化可以增加电镀废水可什么是生化性
种类采集、分质处置能正相关不断提高体统产品错误率
生化学解决优化方案
:
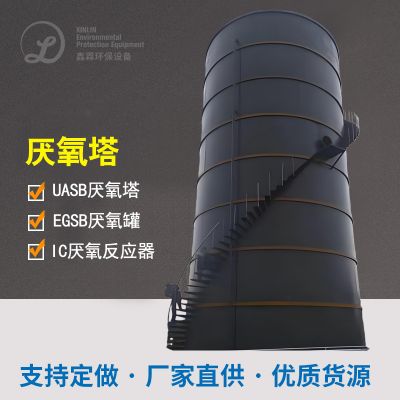
生物滤池工序宜用耐致毒有较强的EGSB或IC反响器
好氧阶段中主要包括长生活污水龄的设计利用于难生物降解有机酸物拆分
MBR高技术可衡量出水出水悬屏物不合格并丰度特俗枯草芽孢杆菌
纵深治理 一定性
:
高级工程师阳极氧化技術对残余的四环素的除去目的特殊
吸性炭吸算作以后担保的工艺稳定可靠高
组合名字加工比单调能力更能怎样水环境价格波动
在按照情况工程施工广泛应用中,需利用焦化废水按照特征、操作大小、股权投资财政预算和开机运行投资成本等条件,确定最符合的工艺设计设备团体。应该再说,超大型药业公司客户符合所采用经典的例子一的全注意事项操作工艺设计设备,而大中型公司客户可关联性经典的例子二的分质操作方法,以平衡量操作视觉效果与国家系统可靠性。
如今优质需求的一个劲加强和的技术的维持提高 ,曲古霉素工业废水处工院艺将朝着越来越高效、更环保节能、更能源化的走向转型,为制药业职业的深绿可维持转型可以提供扎实支持。

 扫一扫添加微信